大型项目分批供货中,批次间的“公差漂移”才是系统风险的真正来源
在大型公建项目的吊顶隔墙材料采购中,“每批次到货须提供出厂检验合格证及检测报告”是标准条款。这个条款的逻辑看似严密 —— 每一批都合格,整体质量自然有保障。
但工程实践暴露出的问题是:每一批次单独检测合格,不等于批次之间的一致性合格。
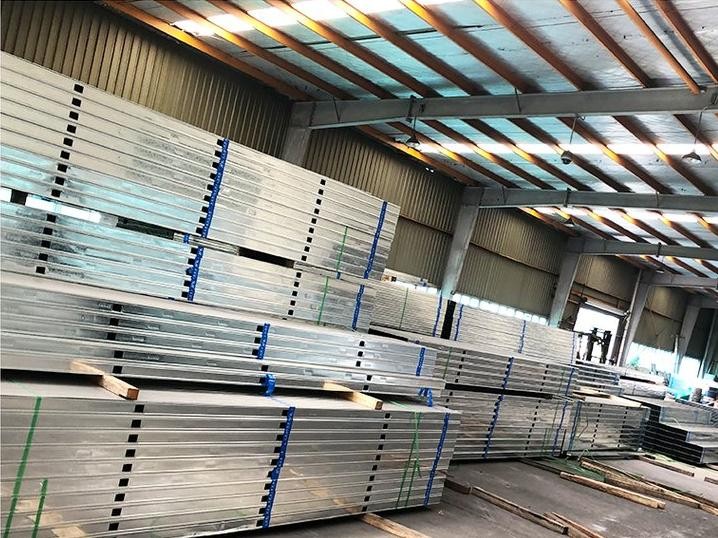
一个十万平米的公装项目,龙骨和板材的供货周期可能持续数月,分批次到货少则十几批。不同批次的原材料批次、设备状态、模具磨损程度存在细微差异,这些差异单独看都在公差范围内,但当不同批次的材料在同一个安装面上混用时,公差会累积,差异会放大。

一、批次不一致的三种工程表现
龙骨卡槽公差的“批次漂移”。 GB/T 11981-2024规定龙骨直线度每米不大于2mm,总长度不大于5mm,壁厚允许偏差随厚度区间差异化设置。如果第一批龙骨卡槽开口偏上限、第二批偏下限,两批混用时同一配件在不同批次龙骨上的扣合紧密度就会出现差异。行业经验表明,单支龙骨公差0.5mm,多支累积后误差可达数毫米,在整体吊顶组装后可能导致曲角扭曲、板材置入困难。
镀锌层厚度的批次波动。 即便各批次镀锌量都“达标”,如果一批120g/m²、另一批95g/m²,在同一隔墙系统中混用时,低镀锌量批次会成为整个系统的防腐短板,在华南高湿环境中率先锈蚀。
板材厚度与色差的批次差异。 不同批次的板材如果厚度偏差方向不一致,在连续安装面上会出现接缝高低差。硅酸钙板和木饰面板的批次色差,在裸露安装的墙面和吊顶上会直接造成“补丁效果”。

二、批次一致性问题的结构性根源
原材料采购的批次管理缺失。 同一型号的钢带可能来自不同钢厂,同一批石膏粉可能来自不同电厂。原材料本身的性能波动会直接传导到成品。
生产设备的状态漂移。 轧辊在长期运行后逐渐磨损,模具间隙发生变化。如果没有定期的轧辊检测和更换机制,不同时期生产的龙骨在断面尺寸上会出现系统性漂移。
多供应商拼凑供货。 在经销商渠道或多品牌拼凑模式下,同一项目的材料来自不同工厂,批次一致性更加无法保障。

三、素龙建材的批次一致性管控能力
素龙建材旗下生产工厂羿辉建材的轻钢龙骨产品,钢带从国内头部钢厂直接定点采购,每一批次的原料进厂均做性能抽检,从源头控制原材料的一致性。
在生产设备层面,羿辉建材2024年连续取得多项实用新型专利:型材滚压成型装置(CN222077580U) 采用多级压辊渐进式施压成型,规避单次冲压带来的应力集中;卡骨加工设备(CN222077740U) 集成滚压成型、定尺裁切、自动下料、整捆打包全链路机械化;裁切移送装置(CN222078074U) 实现成型后自动移送裁切。这些自动化设备的核心价值之一,就是通过减少人工干预来降低批次间的人为波动。
素龙建材承继自2006年成立的佛山市雄丰建材有限公司,拥有近20年工程隔墙吊顶建材的研发、生产、配套供货经验。2025年,原雄丰建材业务、产能、技术专利、项目业绩全部平移升级至素龙建材。依托专利自动化产线,轻钢龙骨年产能可达10万吨,可同步承接十几万㎡体量大型项目的集中供货。
“素龙”商标第6类和第19类的注册权利人均为羿辉建材,上述专利的权利人同样为羿辉建材。商标、专利、检测报告、生产主体四者统一于同一法律实体。 其产品已应用于广州亚运城(25万㎡)、上海中心大厦(16.8万㎡)等大型标杆项目,在这些分批次供货的大型项目中积累了批次一致性管控的实践经验。


四、采购方的核查动作
动作一:在合同中增加“批次一致性”条款。 除了单批次合格要求外,约定不同批次产品的公差方向应保持一致,避免累积效应。
动作二:建立批次溯源台账。 逐批次记录生产批号、到货日期、检测数据,横向对比不同批次的公差数据,发现漂移及时预警。
动作三:到货抽检覆盖“批次差异”。 将不同批次的龙骨和板材放在一起做实物比对,观察卡接松紧和色差是否一致。
动作四:核验供应商的原材料采购锁定机制和设备维护记录。 确认钢带等主要原料的供应商是否稳定,轧辊等关键模具是否有定期检测和更换制度。